OEE คืออะไร? รู้ว่าเครื่องจักรเสียกำลังผลิตไปตรงไหน และแก้ให้ถูกจุด

สารบัญเนื้อหา11 หัวข้อ · อ่าน 7 นาที
Key Takeaways
- วัดว่าเวลาผลิตที่วางแผนไว้ ถูกใช้ผลิตของดีจริงเท่าไร OEE คือ Availability × Performance × Quality คะแนน 100% หมายถึงผลิตแต่ของดี ด้วยความเร็วสูงสุด และไม่มีเวลาหยุดเลย
- 85% คือระดับ World-Class ที่ตั้งไว้สูงมาก ตัวเลข 85% มาจาก Seiichi Nakajima ผู้วางรากฐาน TPM ส่วน Vorne ระบุว่าโรงงานส่วนใหญ่มี OEE ใกล้ 60% จึงควรเทียบกับตัวเองมากกว่าเทียบกับเกณฑ์ภายนอก
- แปลง OEE เป็นชิ้นงานที่หายไป จะรู้ว่าควรแก้อะไรก่อน ตัวอย่างในบทความ OEE 72.4% หมายถึงเสียกำลังผลิต 232 ชิ้นต่อกะ แยกได้ว่ามาจากเครื่องหยุด ความเร็วตก หรือของเสียเท่าไร
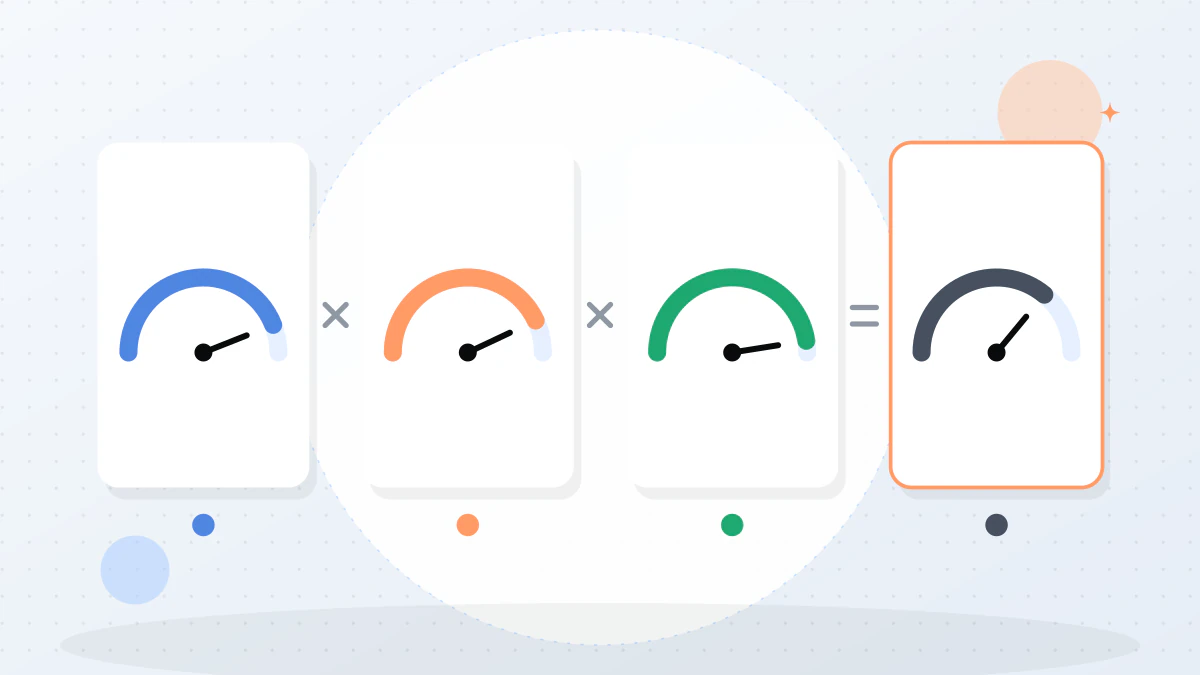
OEE คือ Overall Equipment Effectiveness หรือ ประสิทธิผลโดยรวมของเครื่องจักร ตัวชี้วัดที่บอกว่าเวลาที่วางแผนให้เครื่องจักรผลิต ถูกใช้ผลิตของดีได้จริงกี่เปอร์เซ็นต์ OEE คิดจาก 3 ปัจจัย คือ ความพร้อมใช้งาน (Availability) ประสิทธิภาพความเร็ว (Performance) และคุณภาพ (Quality) ถ้าได้ 100% แปลว่าเครื่องผลิตแต่ของดี ด้วยความเร็วสูงสุด และไม่หยุดเลยตลอดเวลาที่วางแผนไว้
OEE มาจากแนวคิดการบำรุงรักษาทวีผลแบบทุกคนมีส่วนร่วม (Total Productive Maintenance: TPM) ที่พัฒนาในญี่ปุ่น ปัจจุบันเป็นตัวชี้วัดหลักของโรงงานที่ทำ Lean ข้อดีของ OEE คือไม่ได้ให้แค่ตัวเลขเดียว แต่ชี้ได้ว่ากำลังผลิตหายไปกับเรื่องไหน
สูตรคำนวณ OEE
OEE = Availability × Performance × Quality
| ปัจจัย | สูตร | สิ่งที่วัด |
|---|---|---|
| Availability (ความพร้อมใช้งาน) | เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน | เสียเวลาไปกับการหยุดเครื่องเท่าไร |
| Performance (ประสิทธิภาพความเร็ว) | (รอบเวลาในอุดมคติ × จำนวนที่ผลิตได้ทั้งหมด) ÷ เวลาเดินเครื่องจริง | เครื่องเดินช้ากว่าที่ควรเท่าไร |
| Quality (คุณภาพ) | จำนวนของดี ÷ จำนวนที่ผลิตได้ทั้งหมด | ผลิตแล้วเสียเท่าไร |
ศัพท์ที่ต้องเข้าใจก่อน
- เวลาผลิตตามแผน (Planned Production Time) คือเวลากะทั้งหมดลบเวลาที่ไม่ได้ตั้งใจจะผลิต เช่น เวลาพัก
- เวลาเดินเครื่องจริง (Run Time) คือเวลาผลิตตามแผนลบเวลาที่เครื่องหยุด เช่น เครื่องเสีย รอวัตถุดิบ หรือเปลี่ยนแม่พิมพ์
- รอบเวลาในอุดมคติ (Ideal Cycle Time) คือเวลาเร็วที่สุดที่กระบวนการผลิตได้ 1 ชิ้นในสภาพที่ดีที่สุด
อีกสูตรที่ได้ผลเท่ากันคือ OEE = (จำนวนของดี × รอบเวลาในอุดมคติ) ÷ เวลาผลิตตามแผน ใช้ตรวจทานคำตอบได้ แต่สูตรแบบ 3 ปัจจัยมีประโยชน์กว่าเพราะบอกว่าปัญหาอยู่ตรงไหน
ตัวอย่างคำนวณ OEE 1 กะ
ตัวอย่างนี้เป็นตัวเลขสมมติของสายการผลิตชิ้นส่วนพลาสติก 1 เครื่อง เพื่อให้เห็นขั้นตอนครบ
| ข้อมูล | ค่า |
|---|---|
| ความยาวกะ | 8 ชั่วโมง = 480 นาที |
| เวลาพัก | 60 นาที |
| เครื่องเสีย | 30 นาที |
| เปลี่ยนแม่พิมพ์ | 20 นาที |
| รอบเวลาในอุดมคติ | 30 วินาทีต่อชิ้น (0.5 นาที หรือ 2 ชิ้นต่อนาที) |
| ผลิตได้ทั้งหมด | 640 ชิ้น |
| ของเสีย | 32 ชิ้น |
ขั้นที่ 1 หาเวลา
- เวลาผลิตตามแผน = 480 − 60 = 420 นาที
- เวลาเดินเครื่องจริง = 420 − 30 − 20 = 370 นาที
ขั้นที่ 2 คำนวณ 3 ปัจจัย
- Availability = 370 ÷ 420 = 88.1%
- Performance = (0.5 × 640) ÷ 370 = 320 ÷ 370 = 86.5%
- Quality = (640 − 32) ÷ 640 = 608 ÷ 640 = 95.0%
ขั้นที่ 3 รวมผล
- OEE = 0.881 × 0.865 × 0.950 = 72.4%
- ตรวจทาน: (608 × 0.5) ÷ 420 = 304 ÷ 420 = 72.4% ตรงกัน
แปลง OEE เป็นชิ้นงานที่หายไป
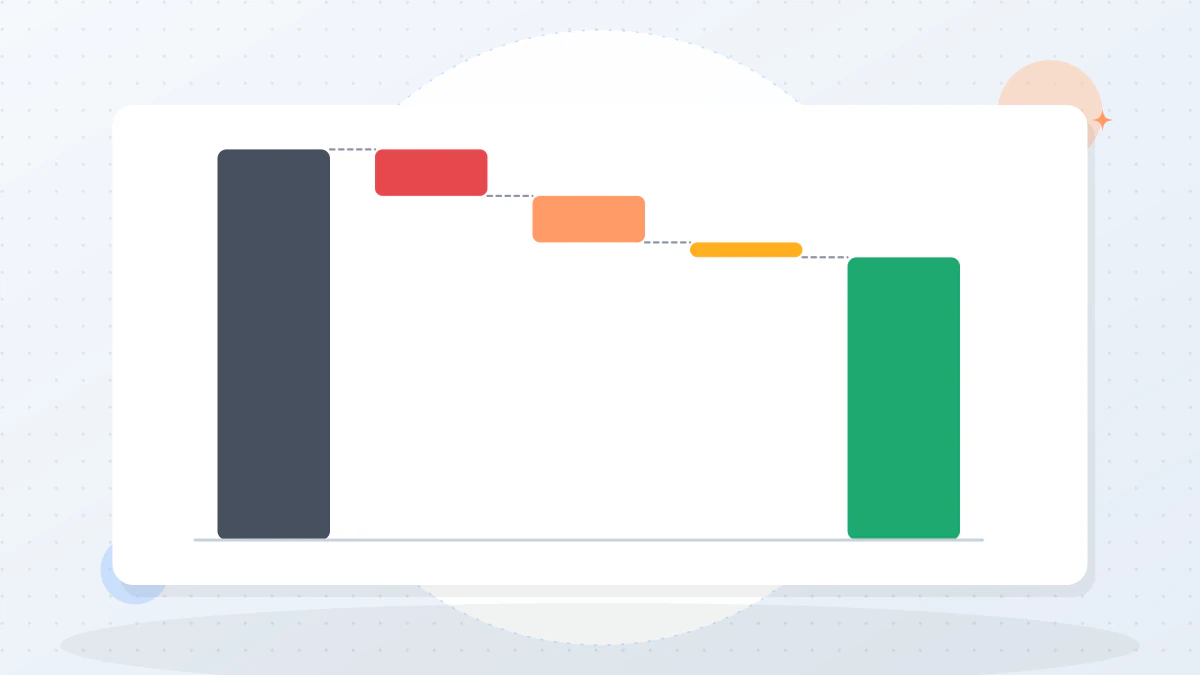
ตัวเลข 72.4% ยังไม่ช่วยให้หัวหน้างานตัดสินใจมากนัก วิธีที่เห็นภาพกว่าคือแปลงเป็นจำนวนชิ้น ใน 420 นาที เครื่องนี้ผลิตได้สูงสุด 420 × 2 = 840 ชิ้น แต่ได้ของดี 608 ชิ้น ส่วนที่หายไป 232 ชิ้นแยกได้ดังนี้
| สาเหตุ | วิธีคิด | ชิ้นที่หายไป |
|---|---|---|
| เครื่องหยุด (Availability) | 50 นาที × 2 ชิ้น | 100 ชิ้น |
| เดินช้า หรือหยุดสั้น ๆ (Performance) | ควรผลิตได้ 370 × 2 = 740 แต่ได้ 640 | 100 ชิ้น |
| ของเสีย (Quality) | ผลิตแล้วไม่ผ่าน | 32 ชิ้น |
| รวม | 232 ชิ้น |
ถ้าชิ้นงานนี้มีกำไรส่วนเกิน (ราคาขายลบต้นทุนผันแปร) ชิ้นละ 20 บาท และขายได้หมด กำลังผลิตที่หายไปเท่ากับกำไรส่วนเกินที่พลาดไปราว 4,640 บาทต่อกะ ตารางนี้บอกชัดว่าครึ่งหนึ่งมาจากเวลาหยุดเครื่อง อีกครึ่งมาจากความเร็ว ส่วนของเสียกระทบน้อยที่สุด ทีมจึงควรเริ่มจากลดเวลาเปลี่ยนแม่พิมพ์และหาสาเหตุเครื่องเสียก่อน ไม่ใช่เริ่มจากตรวจคุณภาพเข้มขึ้น ดูความต่างระหว่างต้นทุนคงที่และผันแปรได้ที่ ต้นทุนคงที่ กับ ต้นทุนผันแปร
ความสูญเสีย 6 ประการ (Six Big Losses)
OEE ผูกกับความสูญเสียหลัก 6 ประการ ปัจจัยละ 2 ประการ
| ปัจจัย | ความสูญเสีย | ตัวอย่างในโรงงาน |
|---|---|---|
| Availability | เครื่องเสีย (Equipment Failure) | มอเตอร์ไหม้ เครื่องมือหัก ซ่อมฉุกเฉิน รอวัตถุดิบหรือรอคน |
| Availability | ตั้งเครื่องและปรับแต่ง (Setup and Adjustments) | เปลี่ยนแม่พิมพ์ เปลี่ยนรุ่นสินค้า วอร์มเครื่อง |
| Performance | หยุดเล็กหยุดน้อย (Idling and Minor Stops) | ชิ้นงานติด เซนเซอร์เพี้ยน ต้องหยุดเคลียร์สั้น ๆ |
| Performance | ความเร็วลดลง (Reduced Speed) | เครื่องสกปรกหรือสึก หล่อลื่นไม่พอ วัตถุดิบไม่ดี พนักงานใหม่เดินเครื่องช้า |
| Quality | ของเสียระหว่างผลิต (Process Defects) | ตั้งค่าผิด จัดการชิ้นงานผิดพลาด ต้องทิ้งหรือแก้งาน |
| Quality | ของเสียช่วงเริ่มเดินเครื่อง (Reduced Yield) | ชิ้นงานที่ไม่ผ่านหลังเปลี่ยนรุ่นหรือหลังเปิดเครื่อง |
ความสูญเสียกลุ่มเครื่องเสียและความเร็วลดลงแก้ได้มากด้วยการบำรุงรักษาเชิงป้องกัน อ่านต่อที่ Preventive Maintenance คืออะไร ส่วนหยุดเล็กหยุดน้อยที่เกิดจากเศษวัสดุและเครื่องสกปรก มักลดได้ด้วย 5ส ในพื้นที่เครื่องจักร
OEE เท่าไรถึงเรียกว่าดี
| ระดับ | OEE | หมายเหตุ |
|---|---|---|
| World-Class | 85% | Availability 90% × Performance 95% × Quality 99% |
| ที่พบบ่อย | ใกล้ 60% | Vorne ระบุว่าโรงงานส่วนใหญ่อยู่ระดับนี้ |
ตัวเลข 85% มาจาก Seiichi Nakajima ผู้นำการวางแนวคิด TPM OEE และความสูญเสีย 6 ประการที่สถาบันบำรุงรักษาโรงงานแห่งญี่ปุ่น (JIPM) ช่วงต้นทศวรรษ 1970 และเขียนไว้ในหนังสือปี 1984 ข้อควรรู้คือ
- เกณฑ์นี้ใช้กับการผลิตแบบชิ้น (Discrete Manufacturing) ไม่ใช่อุตสาหกรรมกระบวนการต่อเนื่อง
- ถ้าทั้ง 3 ปัจจัยได้ 90% เท่ากัน OEE จะได้เพียง 72.9% เกณฑ์ 85% จึงสูงกว่าที่หลายคนคิด
- สายการผลิตที่เปลี่ยนรุ่นบ่อยมักได้ OEE ต่ำกว่าสายที่ผลิตสินค้าเดียว เพราะเสียเวลาตั้งเครื่องมากกว่า
คำแนะนำที่ใช้ได้จริงคือเทียบ OEE กับตัวเองเมื่อเดือนก่อน และตั้งเป้าที่ทำได้ภายในไม่กี่เดือน ไม่ใช่เทียบกับโรงงานอื่นที่ผลิตคนละแบบ
ความผิดพลาดที่ทำให้ค่า OEE เพี้ยน
ข้อสังเกตด้านล่างเราสรุปจากสูตรและเงื่อนไขของแหล่งอ้างอิง
| อาการ | สาเหตุที่เป็นไปได้ | วิธีแก้ |
|---|---|---|
| Performance เกิน 100% | ตั้งรอบเวลาในอุดมคติช้ากว่าความจริง เช่น ใช้ค่ามาตรฐานเก่า | ใช้รอบเวลาที่เร็วที่สุดที่เครื่องทำได้จริง เช่น ค่าจากสเปกหรือค่าที่ดีที่สุดที่เคยวัดได้ |
| OEE ดูสูงแต่ส่งของไม่ทัน | ตัดเวลาเปลี่ยนแม่พิมพ์ออกจากเวลาผลิตตามแผน ทำให้ความสูญเสียหายไปจากตัวเลข | นับเวลาตั้งเครื่องเป็นเวลาหยุด ไม่ใช่เวลานอกแผน |
| ตัวเลขแต่ละกะเทียบกันไม่ได้ | แต่ละกะบันทึกเวลาหยุดต่างวิธี บางกะไม่บันทึกหยุดสั้น ๆ | กำหนดรหัสสาเหตุการหยุดและเกณฑ์ขั้นต่ำร่วมกัน |
| Quality สูงผิดปกติ | ไม่นับชิ้นที่ต้องแก้งาน (Rework) เป็นของเสีย | นับเฉพาะชิ้นที่ผ่านตั้งแต่ครั้งแรกเป็นของดี |
เริ่มเก็บข้อมูล OEE สำหรับ SME
- เลือกเครื่องที่เป็นคอขวด 1 เครื่องก่อน คือเครื่องที่กำหนดว่าทั้งสายผลิตได้เท่าไร
- หารอบเวลาในอุดมคติ จากสเปกเครื่องหรือการจับเวลาที่ดีที่สุด
- ทำใบบันทึกประจำกะ มีช่องเวลาเริ่มและจบกะ เวลาพัก เวลาหยุดแต่ละครั้งพร้อมสาเหตุ จำนวนที่ผลิตได้ และจำนวนของเสีย
- คำนวณทุกวัน ใน Excel หรือ Google Sheets ใช้สูตรในบทความนี้ได้เลย
- ทำกราฟ Pareto ของสาเหตุการหยุด ทุกสัปดาห์ แล้วแก้สาเหตุอันดับ 1 ก่อน
- ขยายไปเครื่องอื่น เมื่อทีมบันทึกได้สม่ำเสมอ
เมื่อจำนวนเครื่องมากขึ้น การบันทึกด้วยกระดาษจะตามไม่ทัน โรงงานส่วนหนึ่งจึงเก็บข้อมูลอัตโนมัติด้วยเซนเซอร์หรือโปรแกรมควบคุมการผลิต ดูตัวเลือกได้ที่ โปรแกรมควบคุมการผลิต ตัวไหนดี
สรุป
OEE คือตัวชี้วัดว่าเวลาผลิตตามแผนถูกใช้ผลิตของดีได้จริงเท่าไร คิดจาก Availability × Performance × Quality ค่า 85% เป็นระดับ World-Class ที่สูงมาก ขณะที่โรงงานส่วนใหญ่อยู่ใกล้ 60% ประโยชน์จริงของ OEE ไม่ใช่ตัวเลขรวม แต่คือการแยกว่ากำลังผลิตหายไปกับเครื่องหยุด ความเร็วตก หรือของเสียเท่าไร แล้วแก้จุดที่เสียมากที่สุดก่อน
คำถามที่พบบ่อย (FAQ)
OEE กับ Efficiency ต่างกันอย่างไร
Efficiency ทั่วไปมักวัดแค่ผลผลิตเทียบกับเป้าหรือเทียบกับเวลา ส่วน OEE รวมทั้งเวลาหยุด ความเร็ว และของเสียไว้ในตัวเลขเดียว และแยกดูได้ทีละปัจจัย
เวลาพักและเวลาซ่อมบำรุงตามแผนนับใน OEE ไหม
เวลาพักและเวลาที่ไม่มีแผนผลิตตัดออกจากเวลาผลิตตามแผน แต่เวลาตั้งเครื่อง เปลี่ยนรุ่น และหยุดเครื่องระหว่างกะ นับเป็นความสูญเสียด้าน Availability โรงงานควรเขียนนิยามให้ชัดและใช้แบบเดียวกันทุกกะ
OEE ใช้กับคนได้ไหม
มีผู้นำแนวคิดเดียวกันไปวัดประสิทธิผลของพนักงาน (Overall Employee Effectiveness) เช่น บทความของสมาคมส่งเสริมเทคโนโลยี (ไทย-ญี่ปุ่น) แต่ควรใช้เพื่อวางแผนพัฒนาทักษะ ไม่ใช่ใช้ตัวเลขเดียวตัดสินคน
ต้องมีโปรแกรมถึงจะวัด OEE ได้ไหม
ไม่จำเป็น เริ่มจากใบบันทึกกระดาษและสเปรดชีตได้ โปรแกรมหรือเซนเซอร์ช่วยเมื่อมีหลายเครื่อง หรือต้องการจับหยุดสั้น ๆ ที่คนบันทึกไม่ทัน


