ระบบ MRP คืออะไร? วางแผนวัตถุดิบให้พอผลิต ไม่ขาด ไม่ล้นสต๊อก

สารบัญเนื้อหา14 หัวข้อ · อ่าน 5 นาที
Key Takeaways
- ตอบ 3 คำถาม: อะไร เท่าไร เมื่อไร MRP ใช้แผนการผลิต สูตรการผลิต (BOM) และสต๊อกคงเหลือ คำนวณว่าต้องสั่งซื้อหรือผลิตชิ้นส่วนอะไร จำนวนเท่าไร และต้องเริ่มเมื่อไร
- เกิดขึ้นตั้งแต่ปี 1964 Joseph Orlicky พัฒนา MRP ในปี 1964 ต่อมาขยายเป็น MRP II ที่รวมการวางแผนกำลังการผลิต และพัฒนาเป็น ERP
- ข้อมูลต้องแม่น ระบบถึงจะแม่น BOM สต๊อก และ Lead Time ที่ผิดจะทำให้ MRP สั่งของผิดทันที ต้องนับสต๊อกและอัปเดตข้อมูลสม่ำเสมอ
ระบบ MRP คือ ระบบวางแผนความต้องการวัตถุดิบ (Material Requirements Planning) ที่ช่วยโรงงานคำนวณว่า ต้องสั่งซื้อหรือผลิตวัตถุดิบและชิ้นส่วนอะไร จำนวนเท่าไร และต้องเริ่มเมื่อไร เพื่อให้ผลิตสินค้าได้ทันตามแผนโดยไม่ต้องเก็บสต๊อกเกินจำเป็น โรงงานที่ยังคำนวณด้วยประสบการณ์หรือ Excel มักเจอปัญหาวัตถุดิบตัวหนึ่งขาดจนไลน์หยุด ขณะที่อีกตัวกองล้นคลังจนเงินจม MRP ถูกสร้างมาเพื่อแก้ปัญหานี้
ระบบ MRP คืออะไร
MRP มีเป้าหมาย 3 ข้อ คือ มีวัตถุดิบพร้อมสำหรับการผลิต รักษาระดับสต๊อกให้ต่ำที่สุดเท่าที่ทำได้ และวางแผนการผลิต การส่งมอบ และการจัดซื้อให้สอดคล้องกัน
แนวคิดนี้ต่างจากการสั่งซื้อแบบจุดสั่งซื้อซ้ำ (Reorder Point) ที่รอให้สต๊อกลดถึงระดับหนึ่งแล้วค่อยสั่ง เพราะ MRP มองจาก "สิ่งที่จะผลิต" ย้อนกลับมาหาวัตถุดิบ วัตถุดิบที่ใช้ผลิตสินค้าจึงเป็นความต้องการแบบขึ้นต่อกัน (Dependent Demand) ที่คำนวณได้ ไม่ต้องเดา
ประวัติของ MRP
- ปี 1964 Joseph Orlicky พัฒนา MRP และ Black & Decker เป็นบริษัทแรกที่นำไปใช้
- ปี 1975 มีบริษัทใช้ MRP ราว 700 แห่ง และเพิ่มเป็นราว 8,000 แห่งในปี 1981
- ปี 1983 Oliver Wight พัฒนา MRP II (Manufacturing Resource Planning) ที่เพิ่มการจัดตารางการผลิตหลัก การวางแผนกำลังการผลิต และการวางแผนการขายและการดำเนินงาน (S&OP)
- ต่อมา MRP II ขยายครอบคลุมบัญชี ขาย และบุคคล กลายเป็นระบบ ERP ที่ใช้กันในปัจจุบัน
ข้อมูลที่ MRP ต้องใช้
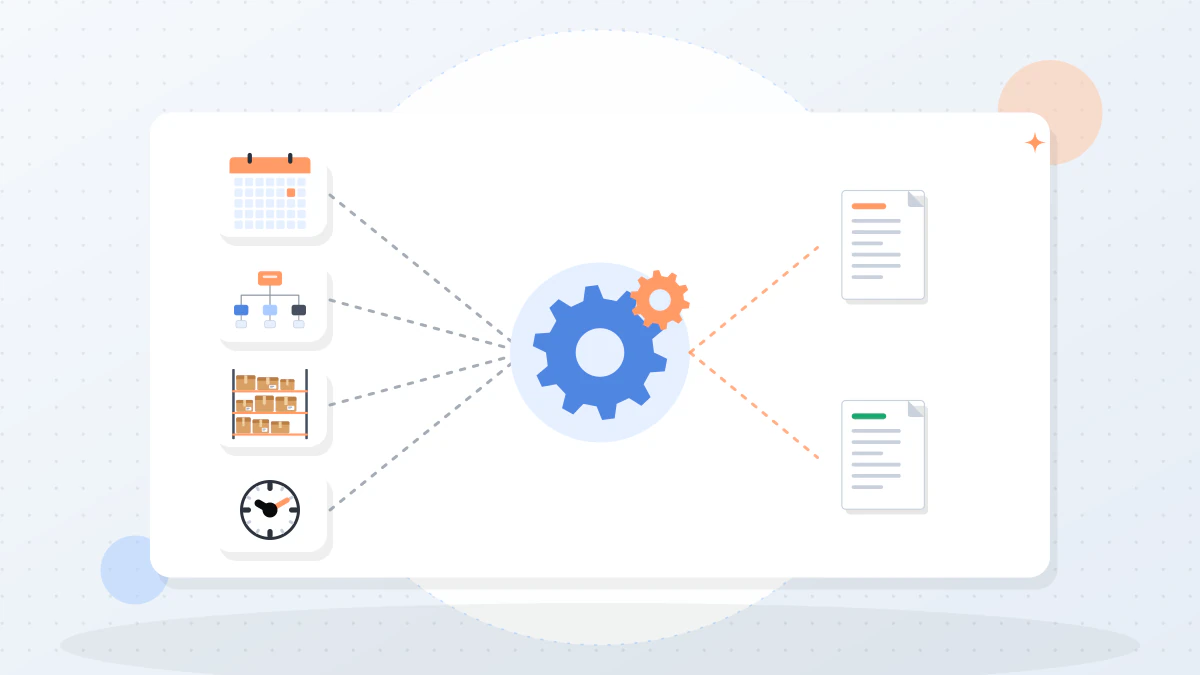
| ข้อมูล | คืออะไร | ตัวอย่าง |
|---|---|---|
| แผนการผลิตหลัก (MPS) | จะผลิตสินค้าสำเร็จรูปอะไร เท่าไร เมื่อไร | ผลิตโต๊ะ 100 ตัว ส่งสัปดาห์ที่ 6 |
| สูตรการผลิต (BOM) | สินค้า 1 หน่วยใช้ชิ้นส่วนอะไร กี่ชิ้น | โต๊ะ 1 ตัว ใช้หน้าโต๊ะ 1 แผ่น ขา 4 ขา น็อต 16 ตัว |
| สต๊อกคงเหลือ | ของที่มีอยู่และของที่สั่งแล้วกำลังจะเข้า | มีขาโต๊ะ 120 ขา สั่งไว้อีก 100 ขา เข้าสัปดาห์ที่ 3 |
| เวลานำ (Lead Time) | เวลาตั้งแต่สั่งจนได้ของ หรือเวลาผลิตชิ้นส่วน | ขาโต๊ะสั่งซื้อใช้เวลา 2 สัปดาห์ |
| นโยบายการสั่ง | ขั้นต่ำการสั่ง สต๊อกเผื่อ ขนาดล็อต | สั่งน็อตทีละ 1,000 ตัว |
MRP คำนวณอย่างไร
หลักการคือ คำนวณ "ความต้องการสุทธิ" แล้วถอยเวลาตาม Lead Time
ความต้องการสุทธิ = ความต้องการรวม − สต๊อกคงเหลือ − ของที่สั่งแล้วกำลังเข้า + สต๊อกเผื่อ
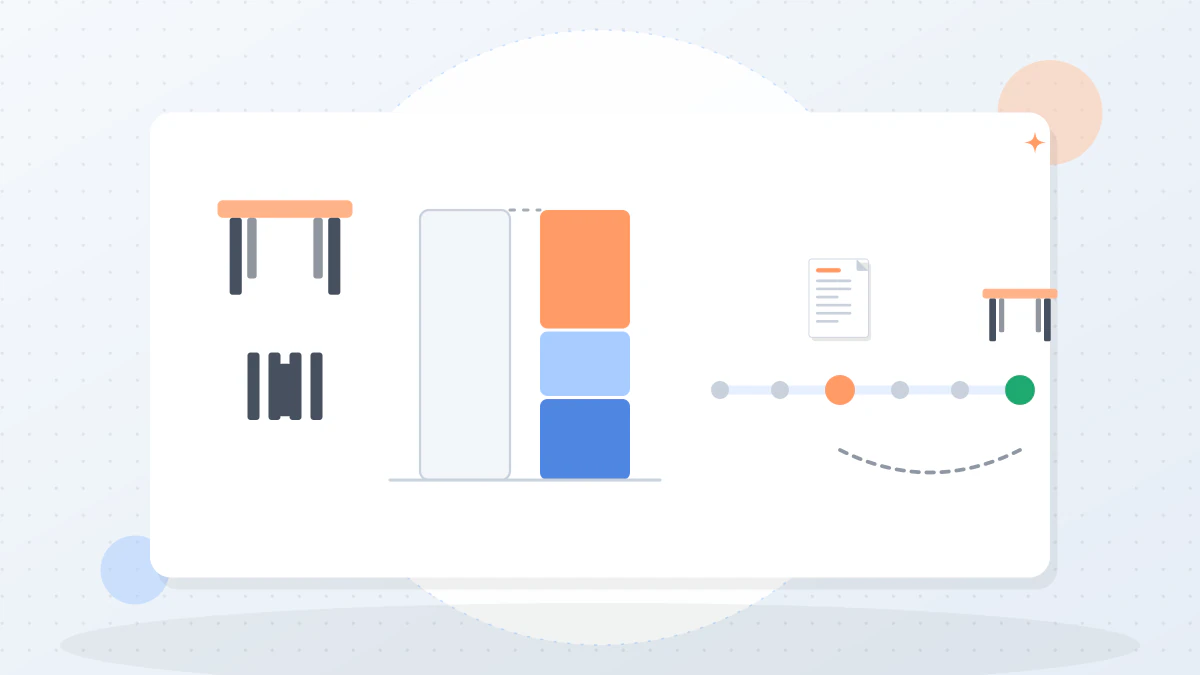
ตัวอย่าง: โรงงานต้องส่งโต๊ะ 100 ตัวในสัปดาห์ที่ 6 และใช้เวลาประกอบ 1 สัปดาห์
- ต้องใช้ขาโต๊ะ 100 × 4 = 400 ขา พร้อมในสัปดาห์ที่ 5
- มีขาในสต๊อก 120 ขา และมีของสั่งไว้กำลังเข้าอีก 100 ขา
- ความต้องการสุทธิ = 400 − 120 − 100 = 180 ขา (ยังไม่รวมสต๊อกเผื่อ)
- ขาโต๊ะมี Lead Time 2 สัปดาห์ จึงต้อง ออกใบสั่งซื้อ 180 ขาภายในสัปดาห์ที่ 3
- ทำแบบเดียวกันกับหน้าโต๊ะ น็อต และวัตถุดิบทุกระดับใน BOM
ในโรงงานจริงที่มีสินค้าหลายร้อยรายการ และแต่ละรายการมีชิ้นส่วนหลายชั้น การคำนวณนี้ทำด้วยมือไม่ทัน จึงต้องใช้ซอฟต์แวร์
ผลลัพธ์ที่ได้จาก MRP
- ใบสั่งซื้อที่แนะนำ (Planned Purchase Orders) วัตถุดิบที่ต้องซื้อ จำนวน และวันที่ต้องสั่ง
- ใบสั่งผลิตที่แนะนำ (Planned Work Orders) ชิ้นส่วนที่ต้องผลิตเอง และวันที่ต้องเริ่ม
- ข้อความแจ้งเลื่อน (Reschedule Messages) เช่น ควรเลื่อนของที่สั่งไว้ให้เข้าเร็วขึ้นหรือช้าลง
- รายงานการขาดแคลน วัตถุดิบที่จะไม่พอหากไม่ดำเนินการ
MRP, MRP II และ ERP ต่างกันอย่างไร
| ประเด็น | MRP | MRP II | ERP |
|---|---|---|---|
| ขอบเขต | วัตถุดิบและชิ้นส่วน | วัตถุดิบ กำลังการผลิต เครื่องจักร แรงงาน | ทั้งองค์กร |
| คำถามหลัก | ต้องซื้ออะไร เท่าไร เมื่อไร | ผลิตตามแผนได้จริงไหมด้วยกำลังที่มี | ทุกฝ่ายทำงานบนข้อมูลชุดเดียวกันได้ไหม |
| ตัวอย่างโมดูล | คำนวณความต้องการวัตถุดิบ | ตารางการผลิตหลัก วางแผนกำลังการผลิต | บัญชี จัดซื้อ ขาย คลัง ผลิต บุคคล |
ข้อจำกัดของ MRP แบบดั้งเดิมคือสมมติว่ากำลังการผลิตไม่จำกัด จึงอาจวางแผนให้เครื่องเดียวทำงานเกินกำลัง โรงงานจึงมักใช้ร่วมกับการวางแผนกำลังการผลิตหรือระบบจัดตาราง ปัจจุบันระบบ MRP ส่วนใหญ่อยู่ในรูปโมดูลของ ระบบ ERP สำหรับโรงงาน
ประโยชน์ของระบบ MRP
- วัตถุดิบไม่ขาดกลางไลน์ รู้ล่วงหน้าว่าต้องสั่งอะไรเมื่อไร
- สต๊อกลดลง เงินไม่จม สั่งเท่าที่ต้องใช้ ตามเวลาที่ต้องใช้
- ส่งของตรงเวลามากขึ้น เพราะวางแผนจัดซื้อและผลิตสอดคล้องกับวันส่งลูกค้า
- ฝ่ายจัดซื้อทำงานเชิงรุก เห็นความต้องการล่วงหน้าหลายสัปดาห์ ต่อรองราคาได้ดีขึ้น
- ตอบลูกค้าได้แม่นขึ้น ว่ารับออเดอร์ด่วนได้หรือไม่ เพราะเห็นผลกระทบต่อวัตถุดิบทันที
ข้อควรระวังในการใช้ MRP
- BOM ต้องถูกต้อง ถ้าสูตรการผลิตในระบบไม่ตรงกับหน้างาน MRP จะสั่งผิดทันที
- สต๊อกต้องตรง ควรนับสต๊อกแบบหมุนเวียน (Cycle Count) และบันทึกเบิกจ่ายทุกครั้ง
- Lead Time ต้องอัปเดต ซัพพลายเออร์ที่ส่งช้ากว่าเดิมต้องแก้ข้อมูลในระบบ
- แผนผลิตต้องนิ่งพอ ถ้าเปลี่ยนแผนทุกวัน ใบสั่งซื้อจะถูกเลื่อนไปมาจนฝ่ายจัดซื้อตามไม่ทัน
- คนต้องใช้จริง ระบบให้คำแนะนำ แต่ฝ่ายจัดซื้อและวางแผนต้องตรวจและตัดสินใจ
วิธีเริ่มใช้ระบบ MRP
- จัดทำ BOM ให้ครบและถูกต้อง เริ่มจากสินค้าขายดีที่สุดก่อน
- นับสต๊อกจริงทั้งหมด ก่อนนำข้อมูลเข้าระบบ
- บันทึก Lead Time และขั้นต่ำการสั่ง ของซัพพลายเออร์หลัก
- เลือกซอฟต์แวร์ ให้เหมาะกับขนาดโรงงาน ตั้งแต่ MRP บนคลาวด์สำหรับ SME ไปจนถึงโมดูลใน ERP ดูตัวอย่างระบบที่โรงงานไทยใช้ได้ที่โปรแกรมควบคุมการผลิต ตัวไหนดี
- รันคู่กับวิธีเดิม 1–2 รอบ เทียบผลก่อนใช้จริงเต็มรูปแบบ
สรุป
ระบบ MRP คือเครื่องมือวางแผนความต้องการวัตถุดิบ ที่ใช้แผนการผลิต BOM สต๊อก และ Lead Time คำนวณว่าต้องซื้อหรือผลิตอะไร เท่าไร เมื่อไร ช่วยให้วัตถุดิบไม่ขาดและสต๊อกไม่ล้น MRP พัฒนาต่อเป็น MRP II และ ERP ซึ่งครอบคลุมกำลังการผลิตและทั้งองค์กร ความแม่นยำของ MRP ขึ้นกับคุณภาพข้อมูล โรงงานจึงควรเริ่มจากทำ BOM และสต๊อกให้ถูกต้องก่อนลงระบบ
คำถามที่พบบ่อย (FAQ)
MRP ย่อมาจากอะไร
MRP ย่อมาจาก Material Requirements Planning แปลว่าการวางแผนความต้องการวัสดุหรือวัตถุดิบ ส่วน MRP II ย่อมาจาก Manufacturing Resource Planning
MRP เหมาะกับโรงงานแบบไหน
เหมาะกับโรงงานที่สินค้ามีหลายชิ้นส่วนหรือหลายวัตถุดิบ และผลิตตามแผนหรือตามออเดอร์ เช่น เฟอร์นิเจอร์ ชิ้นส่วนยานยนต์ อาหารแปรรูป และเครื่องใช้ไฟฟ้า
BOM คืออะไร
BOM (Bill of Materials) คือรายการวัตถุดิบและชิ้นส่วนทั้งหมดที่ใช้ผลิตสินค้า 1 หน่วย พร้อมจำนวน เป็นข้อมูลหลักที่ MRP ใช้คำนวณ
MRP กับ JIT ใช้ด้วยกันได้ไหม
ได้ หลายโรงงานใช้ MRP วางแผนระยะกลาง และใช้แนวคิด Just-in-Time หรือ Kanban ควบคุมการเติมของในหน้างานรายวัน


